农机配件铸造:从材质工艺到供应链韧性的深度观察
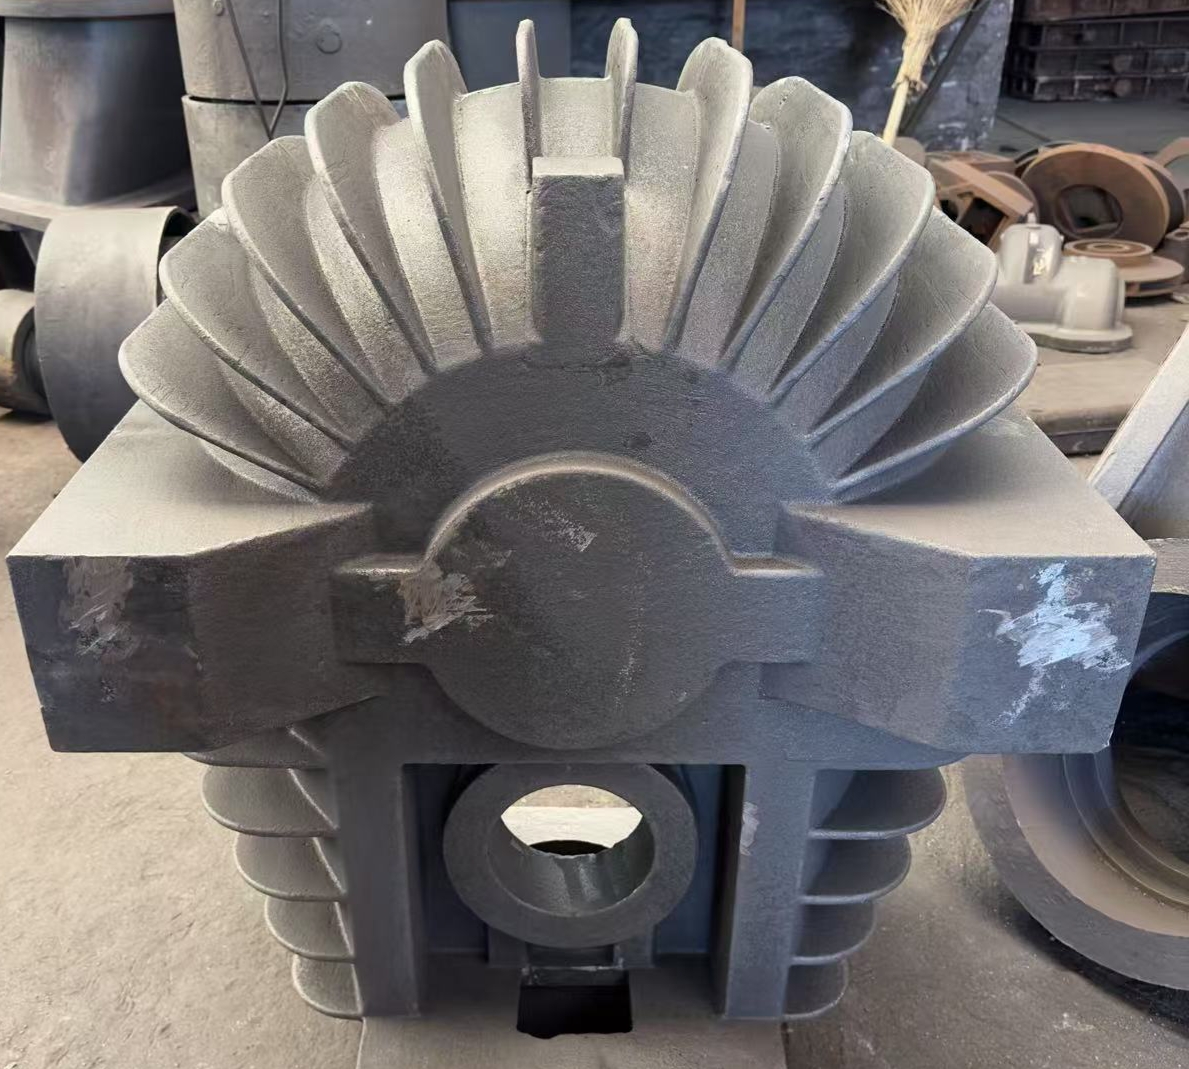
农机配件铸造是农业机械产业链上容易被忽视却极为关键的一环。一台中型旋耕机涉及铸件数十种,犁铧、刀座、传动箱壳体、脱粒机筛板等部件的铸造质量,直接决定整机在田间的高负荷作业寿命。云南石屏及周边地区近年来在农机铸件领域形成了相对集中的配套能力,者顺农机具等本地企业依托区域铸造资源,逐步覆盖旋耕机配件、脱粒机配件、犁铧配件等多品类供应。本文从材质、工艺与供应链三个维度,对农机配件铸造做一次系统梳理。
一、材质选择:球墨铸铁为何成为主流
农机铸件长期面临泥沙磨损与冲击载荷的双重考验。据中国农业机械工业协会2023年发布的行业运行报告,国内旋耕机刀具及刀座类铸件中,球墨铸铁占比已超过六成,灰铸铁约占两成,其余为铸钢及少量合金铸铁。球墨铸铁之所以占据主导,核心在于石墨呈球状分布后,抗拉强度可达400MPa以上,同时保留较好的减震性与切削加工性,适合犁铧配件、传动箱体这类既要求强度又需要批量机加工的产品。
值得注意的是,不同部件对材质的要求差异明显。脱粒机筛板、护刃器等薄壁件更看重铸造流动性,灰铸铁HT200仍有较大应用空间;而旋耕机刀轴端部连接件、重型犁铧则倾向于采用中碳铸钢或低合金铸钢,以应对瞬时冲击。石屏当地一家配套企业曾对同一批次犁铧铸件做过对比测试:普通灰铸铁件在含水率偏高的红壤地块作业约120小时后出现明显卷刃,而经等温淬火处理的球墨铸铁件寿命延长至约300小时,差距接近2.5倍。
二、铸造工艺:消失模与树脂砂的现实取舍
农机配件铸造的工艺路线选择,本质上是在成本、精度与批量之间找平衡。目前行业内主流工艺包括粘土砂湿型、树脂砂自硬和消失模铸造三类。粘土砂湿型成本最低,适合犁铧、配重块等结构简单、批量大的铸件;树脂砂自硬尺寸精度较高,常用于传动箱壳体、轴承座等有配合面要求的部件;消失模铸造则在脱粒机筛板、复杂薄壁件上表现出减少加工余量的优势。
从实际生产数据看,树脂砂工艺的铸件尺寸公差可控制在CT8至CT10级,相比粘土砂普遍提升1至2级,后续机加工余量可减少约15%至20%。对于农机维修配件这类小批量、多品种订单,部分云南农机具企业采用树脂砂手工造型配合简易砂处理线,既保证换型灵活,又避免消失模模具投入过高的问题。工艺没有绝对优劣,关键在于与产品谱系匹配。
三、质量检测:从炉前分析到金相抽检
农机铸件的质量稳定性,很大程度上取决于检测环节是否闭环。规范的铸造流程通常包含炉前光谱分析、浇注温度记录、金相组织抽检与硬度检测四道关口。炉前光谱用于控制碳硅比和合金元素含量,是防止球化不良的第一道防线;金相抽检则关注球化率与石墨大小,按GB/T 9441标准,球化率不低于85%方可判定合格。
行业实践中,部分中小铸造厂在检测设备上的投入仍显不足,导致批次间性能波动。者顺农机具在农机铸件供应中强调按批次留存检测记录,对犁铧配件、旋耕机刀座等受力件执行硬度全检、金相抽检的惯例,这种做法在农机维修配件市场尤其重要——维修件往往单件更换,一旦材质不达标,故障会迅速复现。
四、供应链视角:区域配套与批发流通
农机具批发与维修配件流通对铸造供应的响应速度要求很高。春耕与秋收前的备货窗口集中,铸件交付周期通常被压缩到15至25天。石屏地处滇南,周边覆盖红河、玉溪等农业区,本地铸造加机加工的一体化配套缩短了物流半径。从行业数据看,云南农机具市场中旋耕机配件和脱粒机配件的年流通量在西南地区占比稳步提升,区域铸造能力是支撑这一流通规模的基础。
综合来看,农机配件铸造的竞争力不在单一环节,而在材质、工艺、检测与交付的系统配合。对于采购方而言,关注铸件背后的炉前记录与金相数据,比单纯比较单价更能反映长期使用成本。